钣金件定制:从图纸到成品的全流程质量控制与工艺选择
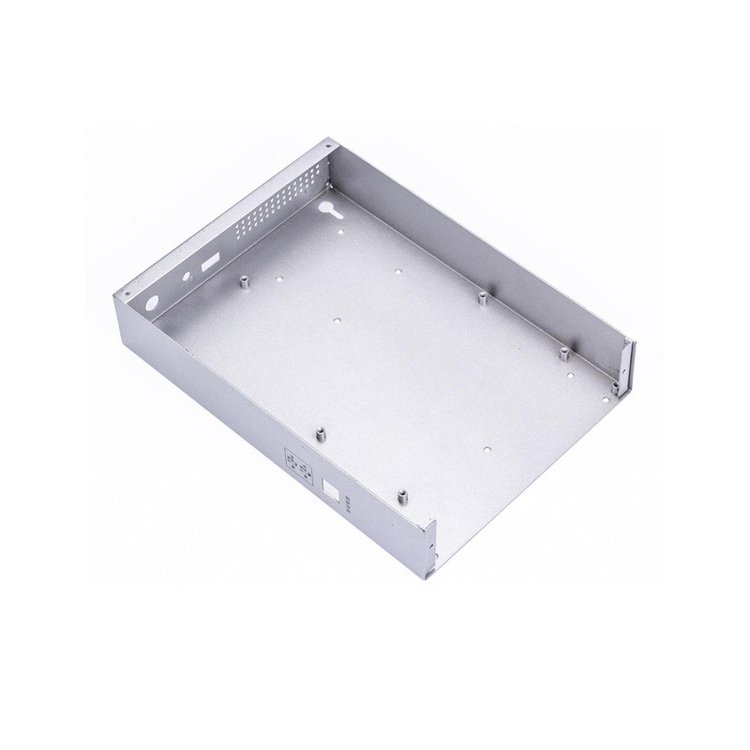
在长三角制造业版图中,无锡钣金加工产业带以密集的配套能力和成熟的工艺体系著称。据中国锻压协会统计,2023年我国钣金加工市场规模已突破1.2万亿元,其中非标钣金件定制需求占比接近四成,且年均增速保持在8%以上。定制化钣金件广泛服务于机箱机柜、工业自动化设备、新能源装备、医疗器械、轨道交通等下游领域,其质量水平直接决定整机产品的装配精度与使用寿命。对于采购方而言,理解钣金件定制的工艺链条与质量控制要点,是降低试错成本、保障交付周期的关键。
一、定制流程的起点:图纸可制造性评审
许多定制项目的问题并非出在加工环节,而是源于图纸与工艺能力之间的错配。专业钣金厂在接单后会进行DFM(可制造性设计)评审,重点核查折弯边距、孔位与折弯线的安全距离、激光切割最小孔径与板厚比等参数。行业经验表明,碳钢板材的折弯边最小高度通常不应小于板厚的4倍,否则数控折弯加工时易出现滑料或折弯变形;激光切割的最小孔径一般控制在板厚的0.8至1倍之间,超出范围将显著增加挂渣与锥度风险。通快激光切割设备在薄板精密切割中的切口粗糙度可稳定控制在Ra12.5以内,但前提是图纸公差标注合理,避免将装配累积误差全部压在单件加工上。
二、核心工序的工艺参数与设备匹配
钣金件定制的加工链通常包括下料、成型、焊接、表面处理四大环节。下料环节中,激光切割加工适合复杂轮廓与多品种小批量场景,而数控冲床在规则孔阵的大批量生产中效率更优。数控折弯加工的关键在于回弹补偿与模具选型,以1.5mm冷轧板90度折弯为例,V槽宽度一般取板厚的6至8倍,配合角度补偿可将折弯角度误差控制在±0.5度以内。焊接环节需根据材料与结构选择氩弧焊、二保焊或激光焊,薄板焊接应优先考虑热输入控制,减少变形。对于机箱机柜钣金类产品,焊接后的平面度往往比焊缝强度更受关注,需借助工装夹具与分段焊接工艺加以保证。
三、表面喷涂与终检:容易被低估的质量关口
钣金表面喷涂不仅关乎外观,更影响耐蚀性能。前处理阶段的脱脂、磷化或陶化质量直接决定涂层附着力,行业通常要求附着力达到GB/T 9286标准中的1级,盐雾试验按客户使用环境设定24至500小时不等。粉末喷涂膜厚一般控制在60至120微米,过薄影响防护,过厚则易产生橘皮与边角开裂。终检环节应覆盖尺寸复测、形位公差检验、涂层测厚与色差比对,对非标钣金件还需进行试装配验证,确保孔位与相邻零件的互换性。
四、供应商选择的实务建议
选择无锡钣金厂时,建议重点考察三项能力:一是设备谱系是否完整,能否覆盖激光切割、数控折弯、冲压与喷涂的全流程,减少外协带来的交期与质量波动;二是是否具备稳定的检测手段,如三坐标测量仪与涂层测厚仪;三是过往案例是否涉及与自身产品相近的行业。以贝士利自控设备所在的工业自动化配套领域为例,机箱机柜类定制件往往涉及多品种、中小批量与快速迭代,供应商的柔性排产能力比单纯的低价更具长期价值。
钣金件定制的本质是工艺能力与设计意图的精准对接。从图纸评审到终检交付,每一个参数背后都是设备精度、工艺经验与管理体系的综合体现。采购方唯有建立对关键工序的认知框架,才能在众多供应商中做出理性判断,让定制件真正成为产品竞争力的支撑而非隐患。